Tag: maszyny stolarskie

  • Pilarka tarczowa – jak bezpiecznie pracować?

    Pilarka tarczowa – jak bezpiecznie pracować?

    Jak praktycznie i bezpiecznie pracować przy użyciu piły tarczowej?

     Kilka ważnych informacji.

    Pilarka tarczowa jak na niej bezpiecznie pracować? Opowiem Wam o tym w poniższym artykule, przytaczając kilka podstawowych zasad, których powinniście przestrzegać.

    Pierwsze: pilarka tarczowa – stan techniczny.

    Po pierwsze, nie przystępuj do pracy, jeżeli nie zweryfikowałeś stanu technicznego pilarki tarczowej do drewna lub też gdy wykonałeś tę czynność, a dostrzegasz nieprawidłowości. Zakładam w tym momencie, że dbasz o regularność badań kontrolnych obrabiarki – jest to konieczne.

    Drugie: bicie osiowe i promieniowe.

    Sprawdź następnie czy wrzeciono maszyny pracuje prawidłowo: nie powinno mieć bicia bocznego ani promieniowego.

    Trzecie: właściwe kołnierze/flansze zaciskowe.

    Pamiętaj także o stosowaniu właściwie dobranych, a więc odpowiednio szerokich kołnierzy dociskowych w pilarce tarczowej. Aby tarcze były stabilne, kołnierze dociskowe powinny mieć szerokość zajmującą minimum 1/3 średnicy nominalnej piły tarczowej.

    Podcinak diamenowy do pilarki tarczowej
    Podcinak diamenowy

    Czwarte: pasowanie narzędzia i ustawienie.

    Zwróć uwagę, czy elementy w obrabiarce do drewna, takie jak brzeszczot piły, kołnierze oraz przekładki dystansowe są równoległe, a wrzeciono idealnie proste, przy czym średnica wrzeciona mieścić powinna się w tolerancji pasowania H7.

    Piąte: nie zapominaj o konserwacji.

    Pilarka tarczowa i jej konserwacja. Kolejna, bardzo istotna kwestia to czyszczenie oraz konserwacja piły. Na tarczy podczas każdego cięcia osadza się żywica, w związku z czym niezbędne jest jej dokładne usuwanie za pomocą bezpiecznych i zarazem skutecznych środków. Jeśli tarcza pokryta jest powłoką zabezpieczającą, np. z teflonu, nie stosuj do jej czyszczenia rozpuszczalników zawierających sodę kaustyczną.

    Szóste: ostrzenie tarczy tnącej czyli piły tarczowej.

    Odnoście ostrzenia zębów piły tarczowej, radzę nie zwlekać z tą czynnością. Ostrzenie najlepiej wykonać gdy dostrzeżesz pierwsze objawy stępienia, co zdarza się nawet po kilku godzinach intensywnej pracy. Aby zrobić to dobrze, użyj dość dużo płynu chłodzącego i dopasuj średnicę ściernicy do podziałki zębów.

    Siódme: czasami można zmodyfikować ale uważaj.

    Dla bezpieczeństwa i komfortu pracy zwróć uwagę, czy rozwiercenie otworu w stosunku do oryginalnego rozmiaru mocowania nie jest zbyt duże – powinno być większe  maksymalnie o 20 mm od oryginalnego. Powyżej tej wartości korpus piły do drewna traci właściwości.

    Ósme: tego nie rób!

    Pilarka tarczowa z zamocowanym narzędziem
    Piła tarczowa

    Podczas ostrzenia nie obniżaj korpusu piły bardziej niż jest to konieczne. Nigdy nie ostrz piły ręcznie (ryzykujesz własnym bezpieczeństwem, zniszczeniem zębów tnących oraz utraty geometrii ostrza), służą do tego specjalistyczne, precyzyjne urządzenia – ostrzarki do pił.

    Dziewiąte: zawsze pamiętaj!

    Zawsze przed rozpoczęciem pracy upewnij się też, czy piły tarczowe zostały prawidłowo zamocowane – tak, jak mówi instrukcja danej maszyny i czy są odpowiednie do materiału, który zamierzasz ciąć. Dobór ostrzy do materiału na jakim pracujesz jest ważny, wpływa na żywotność piły oraz efektywność pracy na pilarce tarczowej.

  • Produkcja drewnianych krzeseł

    Produkcja drewnianych krzeseł

    Produkcja drewnianych krzeseł?

    Odpowiednie wyposażenie zakładu.

    Produkcja drewnianych krzeseł wymaga odpowiedniego wyposażenia. Czy do zakładu stolarskiego podobnie jak do fabryki mebli musisz zakupić maszyny stolarskie i dodatkowo narzędzia dedykowane do tego typu zadania.

    Jakie obrabiarki do produkcji drewnianych krzeseł?

    Biorąc pod uwagę wybór odpowiedniej czopiarki do frezowania czopów zależy od wielkości produkcji i zasobności portfela. Dodatkowo poza czopiarką potrzebujemy wiertarko-frezarki do frezowania gniazd pod drewniane czopy. Maszyny mogą tylko frezować lub posiadają dodatkowo głowicę wiertarską. Dzięki temu w trakcie jednego cyklu równocześnie wiercą otwory pod kołki, śruby i itp.

    Popularne marki producentów specjalizujących się maszynach do produkcji mebli szkieletowych to: Bacci, Balestrini, Camam, Stemas, Friulmac itp.

    Jeszcze narzędzia do czopów i gniazd.

    Produkcja drewnianych krzeseł - Głowice do czopów
    Głowice do drewnianych czopów

    Przy wyposażeniu warsztatu czy wielkoseryjnej produkcji krzeseł w specjalistyczne obrabiarki do drewna nie zapominaj o narzędziach. Dodatkowo każdą taką specjalistyczną obrabiarkę do drewna musisz wyposażyć w niezbędne narzędzia do frezowania czopów i frezowania gniazd pod czopy. Do wykonania czopów drewnianych możesz wybierać pomiędzy składanymi frezami jak na zdjęciu poniżej a składanymi głowicami. Ponad to narzędzia złożone z dwóch części umożliwiają operatorowi obrabiarki bezstopniową regulację długość czopa. Do frezowania gniazd masz do wyboru frezy trzpieniowe. Frezy spiralne VHM, frezy HSS dwu i czteroostrzowe oraz frezy dwuostrzowe z nakładkami HM. W zależności od gatunku drewna i jak wygląda proces produkcji dobierasz odpowiednie narzędzie do tej obróbki.

    Nie zapomnij o szlifierkach i lakierowaniu.

    Każda produkcja mebli z drewna litego nie może obyć się bez takich czynności jak szlifowanie i lakierowanie. W związku z tym w Twoim zakładzie nie może zabraknąć takich obrabiarek jak szlifierki i pistolety lakiernicze lub roboty lakiernicze. Często maszyny frezujące są jednocześnie wyposażone przez producenta w zespoły szlifujące. Rozwiązanie to usprawnia produkcję i zwiększa wydajność ponieważ za jednym zamocowaniem elementu są wykonywane dwie operacje.

    Podsumowując można stwierdzić, że produkcja krzeseł drewnianych jest skomplikowanym, wieloetapowym procesem w porównaniu z produkcją mebli z płyty wiórowej.

  • Uchwyty do maszyn CNC – porady.

    Uchwyty do maszyn CNC – porady.

    Uchwyty do maszyn CNC

    Dbaj o uchwyty do CNC.

    Uchwyty do maszyn CNC jako niezbędne wyposażenie. Podczas gdy pamiętasz o tym, że maszyny do obróbki drewna, centra obróbcze CNC, tak jak samochody, wymagają okresowych przeglądów technicznych.

    Uchwyty do maszyn CNC przed czyszczeniem
    brudny uchwyt do maszyny do drewna

    Narzędzia pracujące w tych obrabiarkach do drewna sprawdzasz na bieżąco. Czasami jednak pojawiają się problemy. Nagle narzędzie, które pracowało do tej pory bez zastrzeżeń zaczyna wibrować, wyrywać materiał, szybko się tępić, przypalać itp. Ponieważ myślisz, że to wina freza trzpieniowego do drewna. Nic bardziej mylnego. Wyjmij chwyt z koszykiem zaciskowym i po rozmontowaniu dokładniej obejrzyj. Niby z zewnątrz uchwyt wygląda lekko przybrudzony ale to co jest wewnątrz może Cię zaskoczyć – patrz zdjęcie obok.

    Co wtedy musisz zrobić?

    W takim przypadku należy przede wszystkim dokładnie wyczyścić koszyk, nakrętkę i uchwyt wewnątrz i na zewnątrz. Jeżeli zauważysz wytarcie, zarysowania, pęknięcie, korozję na koszyku na zewnątrz i wewnątrz to wymaga on bezwzględnej wymiany. Praca z użyciem uszkodzonego koszka zaciskowego pociągnie za sobą najprawdopodobniej uszkodzenie narzędzia do drewna, uchwytu, lub obrabiarki.  Dodatkowo może być przyczyną wypadku obsługującego obrabiarkę.

    Kontrola – unikasz przykrych niespodzianek.

    Kontrola uchwytów i koszyków zaciskowych przede wszystkim gwarantują stabilną pracę narzędzia, jakość obróbki, żywotność narzędzia a co za tym idzie ograniczy Twoje niepotrzebnych wydatków.

    Uchwyt do maszyn CNC po czyszczeniu
    Uchwyt do obrabiarki do drewna po czyszczeniu

    Zobacz wyczyszczone: uchwyt, koszyczek, i nakrętka (patrz zdjęcie poniżej). Wyglądają jak nowe i nie będą generowały problemów i zbędnych kosztów dla Twojej produkcji.

    Dbaj o czystość uchwytów.

    Czyszczenie tych narzędzi jest prostą czynnością i nie wymaga wiele czasu. Ponadto okazuje się, że frez pracuje bez przypaleń i drgań co jest istotne w Twojej produkcji. Jednocześnie zostawia ładną krawędź obrabianego materiału.

    Przedstawione narzędzia zostały oczyszczone w naszym centrum ostrzenia narzędzi do drewna w myjce ultradźwiękowej. Dodatkowo używamy jej do mycia narzędzi diamentowych przed ostrzeniem a następnie zostały wypolerowanie filcem technicznym i zabezpieczone przed korozją za pomocą preparatu KleinPROTECT.

  • Uchwyt HSK63F do pił tarczowych

    Uchwyt HSK63F do pił tarczowych

    Mocowanie pił tarczowych w maszynach CNC do obróbki drewna

    Uchwyt HSK63F do pił tarczowych
    Uchwyt HSK63F do pił tarczowych

    Produkcja w przemyśle drzewnym wymusza wykonanie cięć w drewnie itp. pod kątem lub nacinania rowków, kanałów lub nutów za pomocą maszyn numerycznych gdzie narzędzie może poruszać się po zaprogramowanym torze.

    Wykonanie takiej operacji na tradycyjnych

    maszynach stolarskich byłoby niemożliwe lub niedokładne.

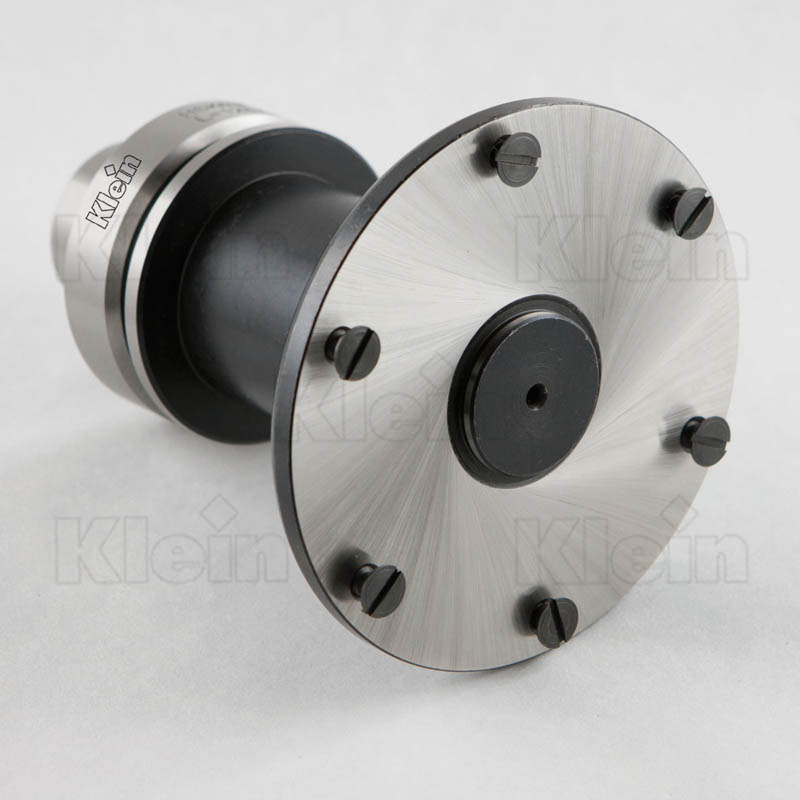
    HSK63F uchwyt do pił Klein
    HSK63F uchwyt do pił Klein

    W tym celu stosuje się specjalne uchwyty do mocowania piły tarczowej do maszyny CNC. Sposób mocowania tarczy gwarantuje

    stabilną pracę a przykręcenie jej za

    HSK63F uchwyt do pił Klein
    HSK63F uchwyt do pił Klein

    pomocą sześciu śrub ze schowanymi łbami w korpusie piły do drewna umożliwia dosunięcie narzędzia na minimalną odległość do docinanego materiału. Nie ma dodatkowej tarczy dociskowej (flanszy) i nakrętki jak w mocowaniu np. w pilarkach tarczowych.

    Uchwyt HSK 63F firmy Klein przeznaczony jest do pił tarczowych o średnicy od 200 od 300 mm z otworem 30 mm.

    Zalety:

    • stabilna praca narzędzia
    • solidne mocowanie sześcioma śrubami
    • brak wystających śrub/nakrętek poza linię cięcia
    • do pił od 200 do 300 mm
    • precyzyjne wyważenie uchwytu

    Ulotka do pobrania: T128 uchwyt HSK 63F do pił

  • Frezy do okleiniarki

    Frezy do okleiniarki

    W stolarstwie tym mniejszym i w tym większym oprócz tak podstawowych maszyn stolarskich jak pilarka stolarska, strugarka wyrówniarka itp. ważną rolę mają różnego typu okleiniarki do wykańczania płyt meblowych doklejkami z drewna litego, obrzeżami PCV, ABS, fornirem, melaminą itd.

    Frez do okleiniarki F480 z wieloma promieniami
    Frez do okleiniarki F480 z wieloma promieniami

    Każda okleiniarka do płyty meblowej wyposażona jest w szereg agregatów obrabiających wąską krawędź w formatkach meblowych. W zależności od tego jak „wypasioną” okleiniarkę posiadacie (wstępne frezowanie, obrabianie narożników, magazynek na różne kolory obrzeży, wymienne „garnki” na klej, sterowanie manualne lub komputerowe – można wymieniać długo) każda posiada agregaty z frezami do frezowania naddatków doklejanego materiału.

    Frezy do okleiniarki F420
    Frezy do okleiniarki F420

    Stosuje się w zależności  od rozwiązań konstrukcyjnych różne frezy. Ilość ostrzy w tych frezach to 2; 3; 4; i 6 szt. Frezowanie tymi frezami okleiny może być na prosto (pod kątem od kilku do 15 %) lub frezowanie profilowe czyli nadanie odpowiedniego  promienia doklejanego materiału. Używane promienie to R=1; 1,5; 2; 3. Występują również frezy tzw. multi czyli krótko mówiąc mają kilka promieni i prostą krawędź. Wartość promienia dobieramy w zależności od grubości doklejki np.: PCV 2 mm zaokrąglamy promieniem R=2.

    Frez do okleiniarki DFB442
    Frez do okleiniarki DFB442

    Innym parametrem tych narzędzi do okleiniarek jest średnica zewnętrzna (popularnie od 48 mm do 80 mm) oraz średnica wewnętrzna czyli wartość którą narzuca średnica wrzeciona agregatu (najczęściej 16 mm).

    Frezy do okleiniarki F420 schemat ustawienia
    Frezy do okleiniarki F420 schemat ustawienia

    Instalowane frezy do okleiniarek są produkowane w  dwóch wersjach: HM czyli widiowe oraz DIA czyli diamentowe. (o głowiczkach do okleiniarek w innym wpisie)

    Jeśli zastanawiacie się nad zakupem nowej okleiniarki (lub używanej) sprawdźcie jakie narzędzia są zainstalowane. Bo wiadomo jest, że jakość obrabianej krawędzi doklejki zależy od posuwu na ząb; czyli im mniej zębów tym mniejsza wydajność okleiniarki (przy takich samych obrotach wrzeciona).