Tag: frezy trzpieniowe

  • Frezy trzpieniowe spiralne z powłoką utwardzaną Klein DIA

    Frezy trzpieniowe spiralne z powłoką utwardzaną Klein DIA

    Spiralne frezy trzpieniowe VHM z powłoką KleinDIA

    Frez spiralny KleinDIA
    Frez spiralny KleinDIA

    Zdarzają się przypadki kiedy frezowanie standardowym frezem trzpieniowym na maszynie CNC lub innej maszynie do drewna jest dość trudne ze względu na obrabiany materiał.

    Do takich materiałów zaliczamy: twarde gatunki drewna w tym drewno egzotyczne, materiały drewnopochodne: sklejka, płyta wiórowa itp. aluminium i materiały warstwowe a także CORIAN i inne materiały mineralne wykorzystywane w meblarstwie, architekturze i wystroju wnętrz.

    Frezy Klein z serii KleinDIA zostały pokryte specjalną powłoką o grubości 1 mikrona w celu zapewnienia lepszych parametrów wytrzymałościowych samego narzędzia jak i lepszej jakości obróbki podczas skrawania.

    Powłoka nakładana w niskich temperaturach polepsza cechy narzędzia do których zaliczamy:

    Zalety:

    • wysoka twardość Hv 0,025:2.500-3.100
    • podwyższona odporność na uszkodzenia jak tępienie ostrza, korozję narzędzia, mniejsza ścieralność
    • powłoka zmniejsza współczynnik tarcia podczas skrawania dzięki czemu narzędzie mniej się nagrzewa
    • przywieranie wiórów nie jest już takim problemem ponieważ narzędzie posiada niski współczynnik przywierania

    Korzyści dla użytkownika:

    • zwiększenie wydajności co przekłada się na wzrost produkcji
    • podniesienie jakości poprzez lepsze wykończenie krawędzi, powierzchni
    • zwiększenie zysków w firmie przez obniżenie kosztów eksploatacji
    Frez spiralny "negatyw"
    Frez spiralny „negatyw”

    Co można frezować tymi frezami z powłoką KleinDIA:

    • drewno lite miękkie i twarde
    • płyta wiórowa surowa i laminowana
    • MDF, sklejka, OSB itp.
    • plastik i aluminium bez użycia chłodziwa
    • materiały typu CORIAN, KERROCK
    Frez spiralny „pozytyw”

    Producent posiada w ofercie dwa rodzaje frezów tego typu:

    • frezy spiralne KleinDIA „pozytyw” o prawym i lewym kierunku obrotów – gdzie dolna krawędź elementu jest idealna
    • frezy spiralne KleinDIA „negatyw” o prawym obrotów – gdzie górna krawędź elementu jest idealna

    Plik do pobrania: Frezy KleinDIA z powłoką

  • Dobre frezy trzpieniowe do drewna. cz.3

    Dobre frezy trzpieniowe do drewna. cz.3

    Następne rozważania na temat: Jaki jest dobry frez trzpieniowy do drewna?
    Ważny etap: szlifowanie ostrzy skrawających frezów trzpieniowych
    Frezy trzpieniowe do drewna
    z lewej-tani frez „marketowy” z prawej frez znanego producenta

    Oprócz doboru właściwych technologii i komponentów oraz rzetelnego podejścia do projektowania i procesu produkcji, o tym czy dany frez okaże się wyrobem z „górnej półki” decyduje jeszcze ostrzenie, z naciskiem na kąty ostrza, od których w znaczącej mierze zależy sprawność i dobry efekt skrawania drewna. Należy zatem dążyć do osiągnięcia jak największej gładkości ostrza, co uzależnione jest m.in. od oprogramowania maszyn , dokładności ich pracy, a także rodzaju ściernicy.

    Stolarze, zwłaszcza ci z krótszym stażem w zawodzie częstokroć zastanawiają się też nad kwestią powlekania narzędzi. Czy chodzi tylko o podwyższenie walorów estetycznych, poprzez nadanie określonej barwy? Przeważnie nie, ponieważ do malowania frezów nie używa się na ogół zwykłej farby, ale preparatów zawierających substancje PTFE, które zmniejszają tarcie, redukując dzięki temu ogrzewanie. Gdy frez mniej się nagrzewa podczas pracy, jego żywotność będzie dłuższa.

    Prawidłowo naostrzone narzędzie do drewna
    Prawidłowo naostrzone narzędzie do drewna

    Jak widać, nawet najdrobniejszy detal odnoszący się do procesu wytwarzania frezów stolarskich determinuje zarówno klasę narzędzi jak i ich cenę.

    Niezauważalne na zewnątrz różnice w gotowym do sprzedaży produkcie, stają się oczywistymi podczas eksploatacji. W tym momencie wiadomo już dlaczego za niektóre frezy płacimy więcej, a za inne mniej. Wyboru wszakże powinno się dokonywać z rozsądkiem, mając na względzie indywidualne potrzeby.

    Słabej jakości ostrze narzędzia do drewna
    Słabej jakości ostrze narzędzia do drewna

    Doraźnie wykorzystywany frez nie musi być przecież najlepszego gatunku, bo sporadyczne posługiwanie się nim nie doprowadzi do zbyt szybkiego zużycia, natomiast w ten stale towarzyszący obróbce drewna w danym zakładzie stolarskim warto zainwestować większe pieniądze.

    Poprzednie informacje znajdziesz pod tym linkiem: Który frez trzpieniowy do drewna jest dobry? cz.2

  • Jakie frezy trzpieniowe do drewna? cz.1

    Jakie frezy trzpieniowe do drewna? cz.1

    Częste pytanie stolarzy i hobbystów: Jaki jest dobry frez trzpieniowy do drewna?


    Zaczynamy od początku: Projektowanie i produkcja frezów


    Frezy trzpieniowe do drewna
    Frezy trzpieniowe do drewna

    Frez trzpieniowy do drewna to pozornie bardzo proste narzędzie stolarskie, co jednak nie świadczy wcale o łatwości jego zaprojektowania, a tym bardziej banalnym wytwórstwie na podstawie jednego wzoru. Produkcja frezów zawsze przebiega wieloetapowo, podobnie zresztą jak opracowanie konspektu. Do tego dochodzi jeszcze wybór odpowiednich materiałów, które należy stosować w określonych ilościach i konfiguracjach.

    Niezbędna jest tu również wiedza z zakresu nowoczesnej inżynierii, zwłaszcza przy projektowaniu frezów o skomplikowanym kształcie. Im geometria narzędzia jest bardziej złożona, tym szersza liczba czynników decyduje bowiem o jego solidnym wykonaniu i efektywnej pracy.

    Elementy mające kluczowy wpływ na niezawodność frezu to przede wszystkim:

    • kąty skrawania (kąt przyłożenia i kąt ostrza),
    • wyważenie,
    • konstrukcja chroniąca przed odrzutem,
    • odprowadzenie wiórów
    • i właściwe ustawienie płytek ostrza.
    Frez profilowy do drewna
    Frez profilowy do drewna

    Na etapie projektowania oraz produkcji koniecznie należy zadbać o powyższe elementy, co bez doświadczenia zawodowego w branży jak również zastosowania specjalistycznych technologii nie jest możliwe.

    Aktualnie producenci (choć nie wszyscy) coraz częściej korzystają z projektowania komputerowego, które podwyższa gwarancję precyzyjnego wykonania, dając świetny efekt finalny. Aby się o tym przekonać, wystarczy przetestować podczas pracy frez wytworzony w oparciu o ów innowacyjne metody. Łatwość i gładkość cięcia z pewnością będą lepsze niżeli przy pomocy narzędzia formułowanego tradycyjnie. Różnica ta odczuwalna będzie nawet w przypadku prostych frezów.

    Ciąg dalszy informacji znajdziesz pod tym linkiem: Który frez trzpieniowy do drewna jest dobry? cz.2

  • Jak ostrzyć narzędzia diamentowe „do drewna” cz.1

    Jak ostrzyć narzędzia diamentowe „do drewna” cz.1

    Frezy diamentowe po ostrzeniu
    Frezy diamentowe po ostrzeniu

    Jak ostrzyć narzędzia diamentowe?

    Złe doświadczenia po ostrzeniu?

    Często po ostrzeniu narzędzi diamentowych w firmach, które do końca nie wiedzą jak profesjonalnie przeprowadzić taki proces pojawiają się problemy z pracą tych narzędzi takie jak:
    zła jakość powierzchni obrabianej przez frez diamentowy
    drgania narzędzia podczas obróbki
    brak odpowiedniego odprowadzenia skrawanych wiórów
    tarcie korpusu frezów o obrabiany materiał
    ● lub inne

    Co proponujemy?

    Narzędzia diamentowe w zależności od konstrukcji to przeważnie duży koszt zakupu dla producenta mebli; dlatego czy warto ryzykować?
    Firma SEMPER proponuje Ci profesjonalne ostrzenie narzędzi diamentowych do produkcji mebli i parkietu. Nasi serwisanci szkoleni są przez producenta narzędzi DIA firmę Metal World dlatego gwarantujemy jakość ostrzenia w jakości producenta. Prawidłowo naostrzone narzędzie to zalety podczas pracy:
    idealna jakość cięcia
    stabilna praca narzędzia
    ● prawidłowe odprowadzenie wiórów
    ● nienagrzewanie się narzędzia
    ● dłuższa żywotność pracy

    Frezy DIA przed ostrzeniem
    Frezy DIA przed ostrzeniem (widać ręczne obniżanie korpusu)

    Kolejne etapy procesu ostrzenia.

    Narzędzia przed ostrzeniem poddawane są takim czynnościom jak: mycie w myjce ultradźwiękowej, ostrzenie zgrubne i wykańczające, obniżanie korpusu, wyważanie narzędzia.

    Zapraszamy do naszego centrum ostrzenia narzędzi.

    więcej w ulotce poniżej….

    Ulotka do pobrania

  • Projektor optyczny jako najlepsza kontrola narzędzi do drewna

    Projektor optyczny jako najlepsza kontrola narzędzi do drewna

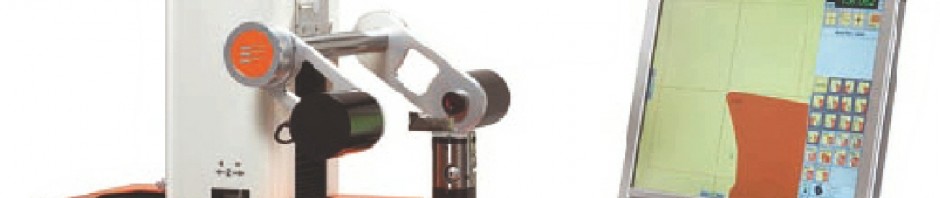
    Projektor do kontroli narzędzi do drewna.Projektor P499 LEADER jest precyzyjnym urządzeniem pomiarowym umożliwiającym proste i szybkie pomiary  wierteł przelotowych i wierteł nieprzelotowych frezów trzpieniowych i frezów nasadzanych. Urządzenie to jest niezbędne jako podstawowe wyposażenie dla nowoczesnych narzędziowni, ostrzalni oraz dla operatorów maszyn CNC. Projektor jest używany w przemyśle drzewnym, metalowym a także przy obróbce szkła i kamienia. Wszędzie tam, gdzie wymagana jest kontrola narzędzi. Umożliwia sprawdzenie wymiarów narzędzia jego promieni lub profilu. Projektor Preset P499TC jest wyposażony w liniowe prowadnice kulkowe oraz precyzyjne utwardzane adaptory do uchwytów ISO lub inne.
    Wysoka jakość użytych komponentów gwarantuje pracę w różnych warunkach, również w podwyższonej temperaturze i zapyleniu.

    Projektor pomiarowy Leader wyposażony jest w kamerę wysokiej rozdzielczości z matrycą CMOS i 17″ kolorowy monitor. Kontrola i pomiary narzędzi są bardzo proste dzięki przyjaznemu dla użytkownika oprogramowaniu. P499 Leader przystosowany jest do podłączenia drukarki etykiet, typowej drukarki A4 lub połączenia z internetem.
    Projektor Preset Leader pracuje środowisku Windows co gwarantuje łatwą aktualizację systemu i oprogramowania w każdej chwili. Drukarka Dymo widoczna na zdjęciu jako opcja dodatkowa.

    1 2 następna >>

  • Wiertła do drewna – opis

    Wiertła do drewna – opis

    Wiertła do płyty wiórowej
    Wiertła VHM do wiertarek

    W nowoczesnych fabrykach oraz w wielu przedsiębiorstwach usługowych potrzebne są wiertła do drewna w wersji: przelotowe, nieprzelotowe i puszkowe. Bez nich nie powstanie żaden wyrób z płyty drewnopochodnej ani z litego drewna .

    Służą one do wykonania otworów przelotowych lub nieprzelotowych, w zależności od rodzaju narzędzia jakiego używamy do obróbki oraz efektu jaki chcemy osiągnąć. Wszystkie wiertła wykorzystywane w przemyśle meblarskim mogą być wykonane jako wiertła widiowe HM, wiertła wolframowe VHM, wiertła ze stali szybkotnącej HSS oraz wiertła diamentowez płytkami DIA lub inaczej PCD.

    Wiertło czterostopniowe do drewna

    Proces nawiercania otworów może być wykonywany za pomocą przemysłowych wiertarek wielowrzecionowych, które są przystosowane do wykonywania dużej ilości otworów podczas jednej operacji lub wiertarek stołowych, które głównie są używane przez rzemieślnicze zakłady stolarskie lub jako maszyny pomocnicze w fabrykach mebli.

    Do tego dochodzą specjalne wiertła produkowane na zamówienie, które dostosowane są do jednostkowych wymagań klienta, nie tylko ze względu na podstawowe parametry narzędzia jakimi są jego wymiary, ale też na materiał w jakim będą wiercone otwory. W zależności od obrabianego materiału (drewno, MDF, sklejka, płyta wiórowa itp.) dobierane są odpowiednio kąty skrawania co pozwala na przedłużenie żywotności wiertła do obróbki drewna a co za tym idzie zwiększenie wydajności pracy producenta mebli przekładające się na zwiększenie zyskowności.

    Wiertła nieprzelotowe do drewna

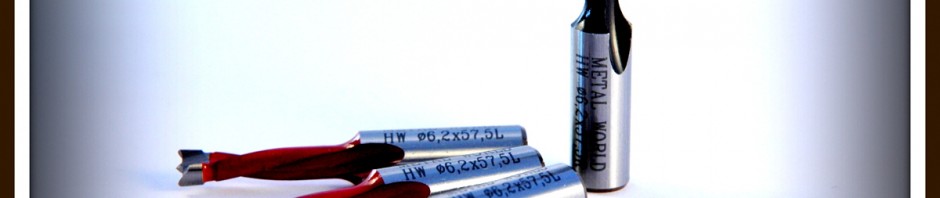
    Wiertła nieprzelotowe znalazły zastosowanie przy wierceniu otworów w drewnie litym, materiałach drewnopochodnych surowych i laminowanych oraz w kompozytach pod kołki, elementy łączeniowe oraz okucia.

    Posiadają one końcówkę centrującą (żądełko) ułatwiającą rozpoczęcie procesu wiercenia. Odpowiednio dobrane kąty wierzchołkowe oraz nacinaki gwarantują idealną pracę wiertła a spirala pokryta powłoką PTFE lub P.T.F.E. która ułatwia odprowadzenie wiórów powstających podczas procesu wiercenia poprzez niski współczynnik tarcia jak również dzięki właściwościom antyadhezyjnym oraz posiada własności antykorozyjne.

    Wiertła przelotowe dwustopniowe
    Wiertła przelotowe dwustopniowe

    Wiertła przelotowe stosowane są do wykonywania otworów pod elementy łączne oraz okucia.

    Wiertło HM wkręcane

    Wiertła puszkowe służą do robienia płytkich otworów w drewnie oraz płytach drewnopochodnych różnego typu pod stalowe lub aluminiowe akcesoria takie jak np. wszelkiego rodzaju zawiasy puszkowe, minośrody, łączniki, zaślepki itp.

    Wiertła każdej grupy występują w dwóch wariantach: lewo obrotowe i prawoobrotowe. Związane jest to z wykorzystaniem ich w głowicach wiertarskich w wiertakach wielowrzecionowych i centrach CNC. Wiertła z lewymi obrotami są zwyczajowo malowane na kolor czerwony a z prawymi na czarny.

    W zależności od obrabianego materiału wykorzystuje się różne stopy stali do produkcji korpusów wierteł. Jest to konieczne ze względu na zachowanie się danego stopu przy wierceniu. Niewłaściwie dobrane do rodzaju płyty narzędzie skutkuje nie tylko szybkim niszczeniem się wiertła, ale przede wszystkim powstawaniem braków w obrabianych elementach meblowych.

  • Głowice i frezy do drewna – opis

    Głowice i frezy do drewna – opis

    Głowice frezarskie nasadzane i frezy nasadzane to najczęściej używane narzędzia do obróbki drewna, MDF, płyty wiórowej i innych materiałów drewnopodobnych. Głowice frezarskie w porównaniu do frezów do drewna posiadają tą zaletę, że stępione ostrza w postaci nożyków prostych lub profilowych jak również noży strugarskich są wymieniane przez operatora obrabiarki do drewna na nowe nożyki lub noże po ostrzeniu. Nie zachodzi konieczność wymiany całego narzędzia jak to ma miejsce w przypadku frezów do drewna z ostrzami lutowanymi.

    Głowica strugarska z nożykami

    Noże w głowicy są precyzyjnie ustawiane za pomocą systemu precyzyjnego pozycjonowania. Takie frezy i głowice do obróbki drewna znajdują zastosowanie od małych zakładów stolarskich do dużych fabryk mebli. Narzędzia do obróbki drewna tego typu stosujemy w takich obrabiarkach jak frezarki dolnowrzecionowe, strugarki czterostronne, linie obróbcze. Narzędzia posiadają ostrza widiowe (HM) jak i ze stali szybkotnącej (HSS) w zależności od obrabianego materiału.

  • Co to jest PTFE lub P.T.F.E.

    Co to jest PTFE lub P.T.F.E.

    Wiertła pokryte PTFE


    PTFE – materiał którym pokrywane są korpusy wierteł firmy METAL WORLD. Materiał popularnie zwany Teflon® zarejestrowany przez firmę DuPont; stosowany w przemyśle ten rodzaj powłoki fluoropolimerowej nazywany jest PTFE lub P.T.F.E.


    Zastosowanie takiej powłoki w przeciwieństwie do malowania zwykłą farbą zapewnia:

    • właściwości antyadhezyjne narzędzia (nie przykleja się pył do korpusu podczas skrawania)
    • właściwości antykorozyjne
    • odporność na czynniki chemiczne (klej, lakier, garbniki itp)
    • odporność termiczna do 260°C
    • niski współczymmik tarcia (istotne podczas transporu wiórów poza otwór przez wiertło)


    Wiertła pokryte P.T.F.E.


  • Jak wywiercić otwory pod zawiasy puszkowe BLUM

    Jak wywiercić otwory pod zawiasy puszkowe BLUM

    Głowica wiertarska pod zawiasy BLUM

    Ulotka do pobrania głowica TRIMATIC_45_9_5

    TRMATIC 45/9,5  głowica wiertarska do zawiasów BLUM

    Firma SISTEMI dbając o usprawnienie produkcji w zakładach stolarskich stwor