Kategoria: Teoria

  • Głowice nasadzane czy frezy do drewnianych kołków cz. III

    Głowice nasadzane czy frezy do drewnianych kołków cz. III

    Głowice nasadzane do produkcji ryflowanych kołków drewnianych


    Narzędzia do produkcji kołków drewnianych.

    Ciąg dalszy pytania głowice nasadzane czy frezy  do produkcji drewnianych ryflowanych kołków. Przede wszystkim żadna produkcja mebli nie może się obyć bez tego typu łączników. Głownie mebli lub pakowanych do paczek z meblami do złożenia przez końcowego użytkownika.

    Głowice nasadzane do kołków drewnianych
    Głowice do drewnianych kołków ryflowanych

    Frezy czy głowice?

    Różnica pomiędzy frezami i głowicami nasadzanymi jest jak każdy stolarz wie, że głowica składa się z korpusu narzędzia i wymiennych noży. W tym wypadku profilowych (no jeszcze z klinów i śrub dociskowych oraz kołków i śrub pozycjonujących). W związku z różnicami pomiędzy tymi narzędziami mamy zalety i wady głowic w porównaniu do frezów HM. Są też niektórzy z Was, którzy z założenia preferują głowice do drewna ponadto inni preferują frezy do drewna.

    Zalety głowic frezarskich do drewna:

    • Eliminacja błędów ostrzenia być może zmiana kąta i profilu; jakie mogą pojawić się przy nieprawidłowym serwisie frezów. Ponieważ tu wymieniamy płytkę ostrza i pracujemy zachowując parametry obróbki.
    • To samo szybka i bezproblemowa wymiana noży profilowych przez narzędziownię czy operatora obrabiarki. Frezy musimy oddać do ostrzenia co wiąże się z zakupem drugiego zestawu lub przestoju w produkcji.
    • Po wymianie noży mamy gwarancję na ten sam powtarzalny profil obrabianego kołka drewnianego. Przy frezach podczas niedokładnego serwisu może nastąpić zmiana kształtu profilu.
    • Możliwa korekta profilu noży i montaż nowych noży w tym samym korpusie (obniża koszty inwestowania w nowe narzędzia). We frezach natomiast nie mamy takiej możliwości.
    • Korpusy głowic mogą być wykonane w wersji stalowej lub aluminiowej. Frezy są produkowane z korpusem stalowym (jest kilka wyjątków ale o tym kiedyś napiszę).

    Wady głowic do kołków drewnianych:

    • większy koszt inwestycji – frezy są o około 30% tańsze (ale często potrzebujemy 2 zestawy frezów a głowic tyko jeden)
    • płytka HM ma grubość 2 – 3 mm co umożliwia kilkukrotne ostrzenie – frezy mają grubszą płytkę i możemy naostrzyć kilkanaście razy

    Na zakończenie proponuję – zobacz pod tymi linkami znajdziesz dodatkowe informacje:

    wróć do części I: Cześć I – Głowice do kołków meblowych firmy Metal World

    wróć do częśi II: Część II – Frezy HM czy głowice do drewnianych kołków ryflowanych cz. II

  • Frezy nasadzane czy głowice do kołków ryflowanych cz. II

    Frezy nasadzane czy głowice do kołków ryflowanych cz. II

    Frezy nasadzane do produkcji drewnianych kołków ryflowanych.


    Narzędzia nasadzane do kołków – opis.

    Frezy nasadzane do kołków ryflowanych jak każdy frez do obróbki drewna jest narzędziem jednoczęściowym. Oznacza to, że korpus narzędzia i ostrza na stałe łączymy ze sobą poprzez lutowanie ostrzy widiowych (HM) do korpusu. W przeciwieństwie do głowic stolarskich gdzie ostrza tnące wymieniamy i dociskamy przez kliny dociskowe. W skrócie opiszę różnicę pomiędzy tymi rozwiązaniami aby każdy z Was mógł wyrobić sobie opinię jakie narzędzia są dla Ciebie lepsze.

    Frezy nasadzane i głowice do kołków ryflowanych
    Frezy i głowice do kołków ryflowanych

    Zalety frezów nasadzanych do kołków drewnianych:

    • frezy możemy serwisować czyli ostrzyć u siebie na ostrzalni i dalej ruszyć z produkcją.
    • następną zaletą jest niższa cena w porównaniu do głowic do kołków ponieważ frezy są około 30% tańsze od głowic profilowych.
    • kolejną zaletą jest grubość płytki HM wynosząca w przypadku frezów ok. 5 mm dzięki czemu mamy możliwość kilkunastokrotnego ostrzenia – w głowicach grubość jest mniejsza.

    Wady frezów do ryflowanych kołków

    • jeśli mamy niedokładną maszynę do ostrzenia lub niedoświadczonego ostrzarza. To po każdym ostrzeniu możemy zmienić kąt natarcia i przez to nastąpi zmiana profilu produkowanego kołka. W związku z tym mamy kołki o przekroju elipsy.
    • następna wada to jeśli nastąpi uszkodzenie jednego czy kilku ostrzy to regeneracja takiego narzędzia jest wykonywana w firmie Metal World i w tym czasie trzeba mieć drugi zestaw aby produkcja odbywała się na bieżąco.
    • jeśli nie mamy ostrzalni na miejscu a frezy wysyłamy do serwisu musimu mieć drugi komplet narzędzi aby zapewnić ciągłość produkcji.

    następna część kliknij: Część III – Głowice czy frezy do drewnianych kołków ryflowanych

    wróć do części I: Cześć I – Głowice do kołków meblowych firmy Metal World

  • Produkcja drewnianych krzeseł

    Produkcja drewnianych krzeseł

    Produkcja drewnianych krzeseł?

    Odpowiednie wyposażenie zakładu.

    Produkcja drewnianych krzeseł wymaga odpowiedniego wyposażenia. Czy do zakładu stolarskiego podobnie jak do fabryki mebli musisz zakupić maszyny stolarskie i dodatkowo narzędzia dedykowane do tego typu zadania.

    Jakie obrabiarki do produkcji drewnianych krzeseł?

    Biorąc pod uwagę wybór odpowiedniej czopiarki do frezowania czopów zależy od wielkości produkcji i zasobności portfela. Dodatkowo poza czopiarką potrzebujemy wiertarko-frezarki do frezowania gniazd pod drewniane czopy. Maszyny mogą tylko frezować lub posiadają dodatkowo głowicę wiertarską. Dzięki temu w trakcie jednego cyklu równocześnie wiercą otwory pod kołki, śruby i itp.

    Popularne marki producentów specjalizujących się maszynach do produkcji mebli szkieletowych to: Bacci, Balestrini, Camam, Stemas, Friulmac itp.

    Jeszcze narzędzia do czopów i gniazd.

    Produkcja drewnianych krzeseł - Głowice do czopów
    Głowice do drewnianych czopów

    Przy wyposażeniu warsztatu czy wielkoseryjnej produkcji krzeseł w specjalistyczne obrabiarki do drewna nie zapominaj o narzędziach. Dodatkowo każdą taką specjalistyczną obrabiarkę do drewna musisz wyposażyć w niezbędne narzędzia do frezowania czopów i frezowania gniazd pod czopy. Do wykonania czopów drewnianych możesz wybierać pomiędzy składanymi frezami jak na zdjęciu poniżej a składanymi głowicami. Ponad to narzędzia złożone z dwóch części umożliwiają operatorowi obrabiarki bezstopniową regulację długość czopa. Do frezowania gniazd masz do wyboru frezy trzpieniowe. Frezy spiralne VHM, frezy HSS dwu i czteroostrzowe oraz frezy dwuostrzowe z nakładkami HM. W zależności od gatunku drewna i jak wygląda proces produkcji dobierasz odpowiednie narzędzie do tej obróbki.

    Nie zapomnij o szlifierkach i lakierowaniu.

    Każda produkcja mebli z drewna litego nie może obyć się bez takich czynności jak szlifowanie i lakierowanie. W związku z tym w Twoim zakładzie nie może zabraknąć takich obrabiarek jak szlifierki i pistolety lakiernicze lub roboty lakiernicze. Często maszyny frezujące są jednocześnie wyposażone przez producenta w zespoły szlifujące. Rozwiązanie to usprawnia produkcję i zwiększa wydajność ponieważ za jednym zamocowaniem elementu są wykonywane dwie operacje.

    Podsumowując można stwierdzić, że produkcja krzeseł drewnianych jest skomplikowanym, wieloetapowym procesem w porównaniu z produkcją mebli z płyty wiórowej.

  • Głowice do drewna i kołków meblowych cz. I

    Głowice do drewna i kołków meblowych cz. I

    Jakie narzędzia potrzebne są do uruchomienia produkcji drewnianych ryflowanych kołków do mebli?

    Obrabiarka do drewna i co jeszcze?

    Głowice do drewna i co jeszcze? Takie pytanie pojawia się kiedy mamy pomysł i maszynę stolarską w postaci strugarki czterostronnej a nie mamy narzędzi.

    Produkcja tego typu kołków meblowych nie jest do końca tak prosta jak mogło by się wydawać. Jak przy każdej produkcji, tu też pojawiają się pytania co zrobić aby uzyskać najwyższej jakości wyrób finalny. Oczywiście

    Głowice do drewna i frezy do kołków ryflowanych
    Głowice i frezy do kołków ryflowanych

    możemy dyskutować na temat użytego surowca czy obrabiarki tej czy innej ale to nie jest tematem tego wpisu.

    Głowice do drewna czy frezy?

    Chciałbym przedstawić różnicę pomiędzy dwoma sprawdzonymi rodzajami narzędzi stosowanymi do tego typu zadania. I tak mamy do wyboru dwie wersje narzędzi: frezy do drewna oraz głowice do drewna.

    Metal World - producent narzędzi do drewna
    Metal World – producent narzędzi do drewna

    Jedne i drugie mają swoje zalety jak również i jakieś wady – opiszę oba narzędzia. Przykładem będą narzędzia jednego producenta firmy Metal World. Chodzi mi o to, żeby nie porównywać narzędzi konkurencyjnych firm, a tylko wskazać różnicę pomiędzy rozwiązaniami. Jakość węglika spiekanego oraz wykonania narzędzi nie jest przedmiotem porównania, ponieważ decyzja o wyborze zawsze należy do kupującego.

    Metal World – doświadczenie w produkcji narzędzi do drewna.

    Wracając do producenta Metal World jest to firma z długoletnią tradycją i doświadczeniem w produkcji profesjonalnych narzędzi dla przemysłu drzewnego. Oprócz narzędzi standardowych specjalizują się w produkcji narzędzi do drewna i materiałów drewnopochodnych na zamówienie czyli dopasowanych do wymagań klienta, parametrów maszyny do drewna i specyfiki procesu technologicznego w danym zakładzie.

    Dla kogo profesjonalne narzędzia do drewna?

    Producent narzędzi do obróbki drewna swoją ofertę kieruje do dużych zakładów produkcyjnych jak również do średnich i małych zakładów stolarskich. Dla wszystkich klientów, którzy potrzebują profesjonalnych narzędzi.

    następna część kliknij: Część II – Frezy HM czy głowice do drewnianych kołków ryflowanych cz. II

    Źródło: SEMPER A70 – Profesjonalne narzędzia do drewna | Głowice do kołków meblowych

  • Uchwyty do maszyn CNC – porady.

    Uchwyty do maszyn CNC – porady.

    Uchwyty do maszyn CNC

    Dbaj o uchwyty do CNC.

    Uchwyty do maszyn CNC jako niezbędne wyposażenie. Podczas gdy pamiętasz o tym, że maszyny do obróbki drewna, centra obróbcze CNC, tak jak samochody, wymagają okresowych przeglądów technicznych.

    Uchwyty do maszyn CNC przed czyszczeniem
    brudny uchwyt do maszyny do drewna

    Narzędzia pracujące w tych obrabiarkach do drewna sprawdzasz na bieżąco. Czasami jednak pojawiają się problemy. Nagle narzędzie, które pracowało do tej pory bez zastrzeżeń zaczyna wibrować, wyrywać materiał, szybko się tępić, przypalać itp. Ponieważ myślisz, że to wina freza trzpieniowego do drewna. Nic bardziej mylnego. Wyjmij chwyt z koszykiem zaciskowym i po rozmontowaniu dokładniej obejrzyj. Niby z zewnątrz uchwyt wygląda lekko przybrudzony ale to co jest wewnątrz może Cię zaskoczyć – patrz zdjęcie obok.

    Co wtedy musisz zrobić?

    W takim przypadku należy przede wszystkim dokładnie wyczyścić koszyk, nakrętkę i uchwyt wewnątrz i na zewnątrz. Jeżeli zauważysz wytarcie, zarysowania, pęknięcie, korozję na koszyku na zewnątrz i wewnątrz to wymaga on bezwzględnej wymiany. Praca z użyciem uszkodzonego koszka zaciskowego pociągnie za sobą najprawdopodobniej uszkodzenie narzędzia do drewna, uchwytu, lub obrabiarki.  Dodatkowo może być przyczyną wypadku obsługującego obrabiarkę.

    Kontrola – unikasz przykrych niespodzianek.

    Kontrola uchwytów i koszyków zaciskowych przede wszystkim gwarantują stabilną pracę narzędzia, jakość obróbki, żywotność narzędzia a co za tym idzie ograniczy Twoje niepotrzebnych wydatków.

    Uchwyt do maszyn CNC po czyszczeniu
    Uchwyt do obrabiarki do drewna po czyszczeniu

    Zobacz wyczyszczone: uchwyt, koszyczek, i nakrętka (patrz zdjęcie poniżej). Wyglądają jak nowe i nie będą generowały problemów i zbędnych kosztów dla Twojej produkcji.

    Dbaj o czystość uchwytów.

    Czyszczenie tych narzędzi jest prostą czynnością i nie wymaga wiele czasu. Ponadto okazuje się, że frez pracuje bez przypaleń i drgań co jest istotne w Twojej produkcji. Jednocześnie zostawia ładną krawędź obrabianego materiału.

    Przedstawione narzędzia zostały oczyszczone w naszym centrum ostrzenia narzędzi do drewna w myjce ultradźwiękowej. Dodatkowo używamy jej do mycia narzędzi diamentowych przed ostrzeniem a następnie zostały wypolerowanie filcem technicznym i zabezpieczone przed korozją za pomocą preparatu KleinPROTECT.

  • Uchwyt HSK63F do pił tarczowych

    Uchwyt HSK63F do pił tarczowych

    Mocowanie pił tarczowych w maszynach CNC do obróbki drewna

    Uchwyt HSK63F do pił tarczowych
    Uchwyt HSK63F do pił tarczowych

    Produkcja w przemyśle drzewnym wymusza wykonanie cięć w drewnie itp. pod kątem lub nacinania rowków, kanałów lub nutów za pomocą maszyn numerycznych gdzie narzędzie może poruszać się po zaprogramowanym torze.

    Wykonanie takiej operacji na tradycyjnych

    maszynach stolarskich byłoby niemożliwe lub niedokładne.

    HSK63F uchwyt do pił Klein
    HSK63F uchwyt do pił Klein

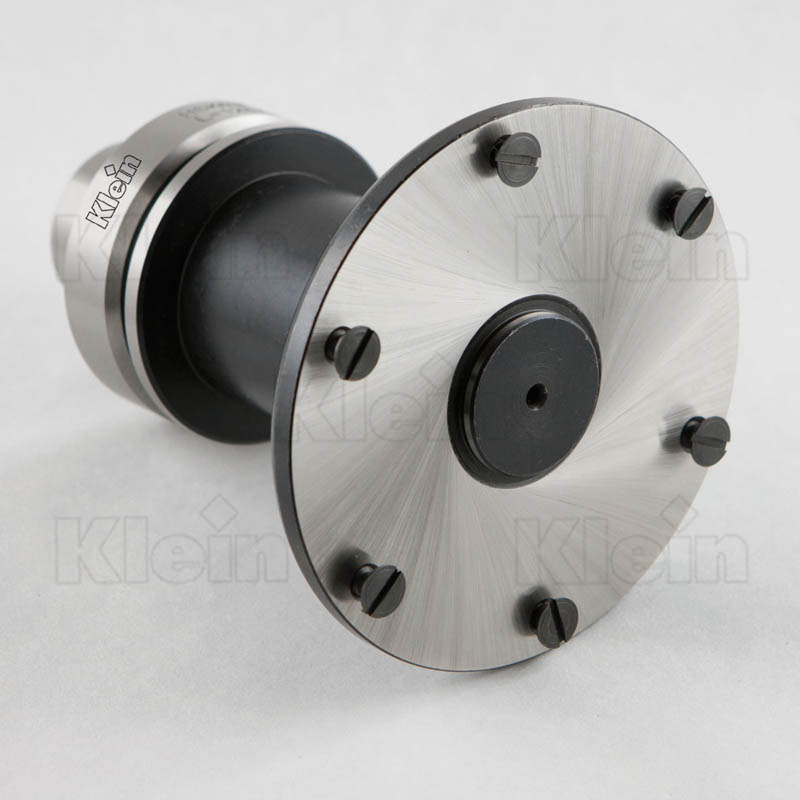
    W tym celu stosuje się specjalne uchwyty do mocowania piły tarczowej do maszyny CNC. Sposób mocowania tarczy gwarantuje

    stabilną pracę a przykręcenie jej za

    HSK63F uchwyt do pił Klein
    HSK63F uchwyt do pił Klein

    pomocą sześciu śrub ze schowanymi łbami w korpusie piły do drewna umożliwia dosunięcie narzędzia na minimalną odległość do docinanego materiału. Nie ma dodatkowej tarczy dociskowej (flanszy) i nakrętki jak w mocowaniu np. w pilarkach tarczowych.

    Uchwyt HSK 63F firmy Klein przeznaczony jest do pił tarczowych o średnicy od 200 od 300 mm z otworem 30 mm.

    Zalety:

    • stabilna praca narzędzia
    • solidne mocowanie sześcioma śrubami
    • brak wystających śrub/nakrętek poza linię cięcia
    • do pił od 200 do 300 mm
    • precyzyjne wyważenie uchwytu

    Ulotka do pobrania: T128 uchwyt HSK 63F do pił

  • Dobre frezy trzpieniowe do drewna. cz.3

    Dobre frezy trzpieniowe do drewna. cz.3

    Następne rozważania na temat: Jaki jest dobry frez trzpieniowy do drewna?
    Ważny etap: szlifowanie ostrzy skrawających frezów trzpieniowych
    Frezy trzpieniowe do drewna
    z lewej-tani frez „marketowy” z prawej frez znanego producenta

    Oprócz doboru właściwych technologii i komponentów oraz rzetelnego podejścia do projektowania i procesu produkcji, o tym czy dany frez okaże się wyrobem z „górnej półki” decyduje jeszcze ostrzenie, z naciskiem na kąty ostrza, od których w znaczącej mierze zależy sprawność i dobry efekt skrawania drewna. Należy zatem dążyć do osiągnięcia jak największej gładkości ostrza, co uzależnione jest m.in. od oprogramowania maszyn , dokładności ich pracy, a także rodzaju ściernicy.

    Stolarze, zwłaszcza ci z krótszym stażem w zawodzie częstokroć zastanawiają się też nad kwestią powlekania narzędzi. Czy chodzi tylko o podwyższenie walorów estetycznych, poprzez nadanie określonej barwy? Przeważnie nie, ponieważ do malowania frezów nie używa się na ogół zwykłej farby, ale preparatów zawierających substancje PTFE, które zmniejszają tarcie, redukując dzięki temu ogrzewanie. Gdy frez mniej się nagrzewa podczas pracy, jego żywotność będzie dłuższa.

    Prawidłowo naostrzone narzędzie do drewna
    Prawidłowo naostrzone narzędzie do drewna

    Jak widać, nawet najdrobniejszy detal odnoszący się do procesu wytwarzania frezów stolarskich determinuje zarówno klasę narzędzi jak i ich cenę.

    Niezauważalne na zewnątrz różnice w gotowym do sprzedaży produkcie, stają się oczywistymi podczas eksploatacji. W tym momencie wiadomo już dlaczego za niektóre frezy płacimy więcej, a za inne mniej. Wyboru wszakże powinno się dokonywać z rozsądkiem, mając na względzie indywidualne potrzeby.

    Słabej jakości ostrze narzędzia do drewna
    Słabej jakości ostrze narzędzia do drewna

    Doraźnie wykorzystywany frez nie musi być przecież najlepszego gatunku, bo sporadyczne posługiwanie się nim nie doprowadzi do zbyt szybkiego zużycia, natomiast w ten stale towarzyszący obróbce drewna w danym zakładzie stolarskim warto zainwestować większe pieniądze.

    Poprzednie informacje znajdziesz pod tym linkiem: Który frez trzpieniowy do drewna jest dobry? cz.2

  • Który frez trzpieniowy do drewna jest dobry? cz.2

    Który frez trzpieniowy do drewna jest dobry? cz.2

    Ciąg dalszy pytania: Jaki jest dobry frez trzpieniowy do drewna?


    Materiały do produkcji frezów trzpieniowych do drewna
    Frezy do drewna dobry i tani
    Frezy do drewna: 1-dobry jakościowo i 2-tani co widać


    Nieco uwagi należałoby też poświęcić materiałowi głównemu, z którego powstają frezy. Jak powszechnie wiadomo, jest nim stal. Istnieje jednak dość dużo gatunków stali narzędziowej, różniących się między sobą:

    • zawartością węgla,
    • twardością i sprężystością.

    Parametry te znamiennie przekładają się na jakość produkowanych narzędzi, będąc zarazem (podobnie jak inne czynniki) wyznacznikiem ceny.

    Szczególnie ważny etap, następujący po doborze materiałów i wykonaniu projektu stanowi obróbka i szlifowanie. W fazie frezowania korpusu złożoność pracy nad frezem uwidacznia się coraz bardziej, mimo iż większość frezarek kontrolowanych jest przez komputer. Być może na pierwszy rzut oka zastosowanie komputera stwarza mylne pozory w kierunku bliźniaczego wręcz podobieństwa wszystkich frezów, ale w rzeczywistości dzieje się całkowicie inaczej. Automat jedynie kontroluje wykonanie, zaś uprzednio wprowadza się do niego projekt z dokładnie sprecyzowanymi i wytycznymi odnośnie kształtu frezu oraz materiałów. Istotnymi zmiennymi są także ilość operacji, ziarnistość ściernicy i jej spoiwo. Faktycznie jednak wtedy, gdy frezy do drewna wytwarzano wyłącznie ręcznie, ich wachlarz był jeszcze szerszy. Zacieranie się pewnych różnic absolutnie nie wpływa natomiast w żaden negatywny sposób na gatunkowość współczesnych narzędzi.

    Frez-do-drewna-tani-3
    Tani frez pokryty farbą

    Gdy powstanie już gotowy przedmiot w kształcie frezu pozostaje jeszcze uzupełnienie go o centralny właściwie element- ostrze węglikowe. Przytwierdza się je za pomocą popularnej techniki lutowania. Jako że węglik należy do dość delikatnych materiałów i musi zostać osadzony bardzo precyzyjnie w docelowym miejscu, czyli wkomponowanej w korpus narzędzia kieszeni na ostrze (dochodzi tu jeszcze aplikacja topnika oraz spoiny), nadal wielu producentów preferuje ręczne wykonanie tej czynności.

    Równie dobrze jednak można ten krok zautomatyzować bez najmniejszego ryzyka. Jeśli zaś chodzi o sam lut, producenci starają się dobierać możliwie najlepsze ich zdaniem patenty. Jedni używają lutu o wysokiej zawartości stali, inni z kolei, stawiają na tzw. system trójmentalowy (srebro- miedź- srebro). Miedź ma za zadanie amortyzowanie energii przekazywanej z węglika spiekanego podczas frezowania, cięcia bądź wiercenia